

 English
 Español
 عربى

Conéctese con nosotros
Elija DEIF para obtener la combinación perfecta de
Rendimiento y estética.
 Obtenga una muestra gratuita
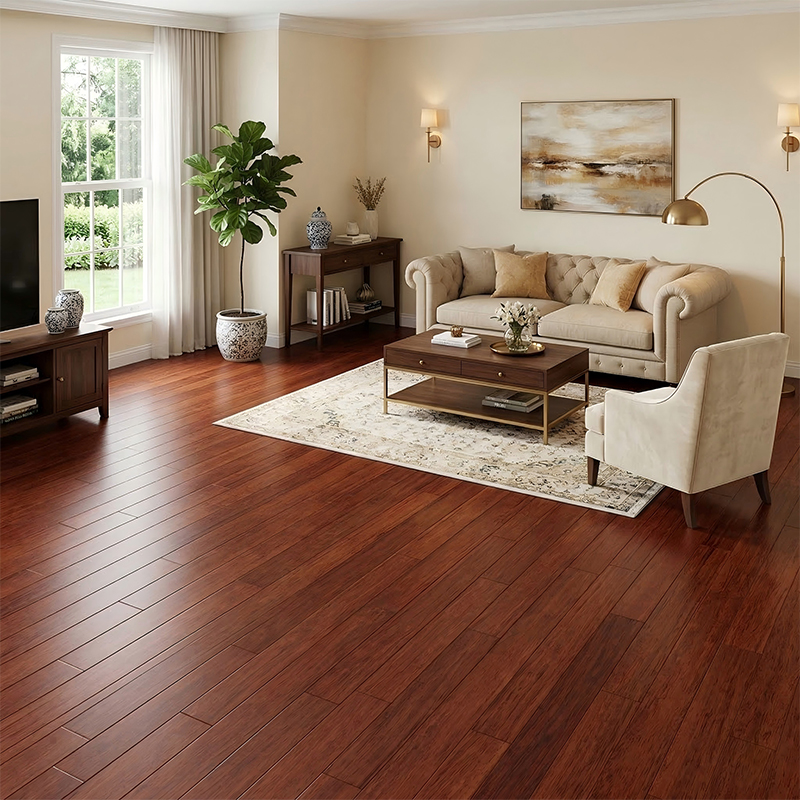
Cuando arquitectos, diseñadores y desarrolladores residenciales exigentes seleccionan materiales para pisos, buscan más que estética. Exigen durabilidad, estabilidad y el carácter auténtico que sólo la madera genuina puede proporcionar. Aquí es donde se especializa fábrica de pisos de madera maciza Las operaciones se distinguen de las instalaciones de producción en masa.
Un dedicado fabricante de pisos de madera maciza no se limita a procesar madera; orquesta un ballet complejo de ciencia de materiales, ingeniería de precisión y garantía de calidad. Desde el momento en que los troncos en bruto ingresan a las instalaciones hasta la tabla final que sale del almacén, cada paso está calibrado para transformar la madera natural en un producto digno de espacios residenciales y comerciales de alta gama.
Comprender este proceso de fabricación revela por qué los pisos de madera maciza de primera calidad inspiran respeto en la comunidad del diseño y por qué la selección de materiales, en particular especies como el nogal negro americano, sigue siendo una piedra angular del diseño de interiores de lujo.
La base de un piso de madera maciza excepcional comienza con la selección del material. El nogal negro americano se destaca en el mercado mundial de la madera, no simplemente como un producto básico, sino como un material con propiedades distintivas que logran un posicionamiento premium en proyectos de alto nivel.
El nogal negro presenta un carácter visual que desafía la mercantilización. Su duramen exhibe ricos marrones chocolate y morados intensos, a menudo con patrones de vetas espectaculares que crean movimiento y profundidad. A diferencia de las superficies uniformes diseñadas, cada tabla cuenta una historia a través de variaciones naturales: las gradaciones de color cambian sutilmente entre las tablas y los patrones de vetas siguen siendo gloriosamente impredecibles.
En entornos residenciales de lujo, este material crea una atmósfera de discreta sofisticación. Ya sea que se instale en hogares contemporáneos minimalistas o en fincas tradicionales, el nogal negro sirve como un ancla neutral que complementa en lugar de competir. Las aplicaciones comerciales (entornos minoristas de alta gama, oficinas profesionales, espacios hoteleros boutique) se benefician de esta presencia estética relajante pero distintiva.
Más allá de la apariencia, el nogal negro ofrece ventajas de rendimiento mensurables. El índice de dureza de Janka para el nogal negro suele oscilar entre 1010 y 1100, lo que lo sitúa firmemente en el espectro de dureza media a superior. Esto significa que resiste las abolladuras y la compresión mejor que las maderas más blandas como el fresno o el nogal americano, y al mismo tiempo sigue siendo más fácil de mecanizar que las maderas duras exóticas.
La estabilidad dimensional (la resistencia de la madera a la expansión y contracción con los cambios de humedad) representa una consideración crítica en la fabricación. El nogal negro exhibe un movimiento moderado, lo que requiere protocolos precisos de secado en horno (generalmente con un contenido de humedad del 8 al 10 por ciento) para minimizar el ahuecamiento, la deformación y los espacios después de la instalación. Un secado adecuado transforma la posible responsabilidad en confiabilidad.
Los fabricantes premium obtienen nogal negro americano exclusivamente de bosques gestionados de forma sostenible y con certificación FSC. Esta certificación garantiza que las prácticas de recolección mantengan los ecosistemas forestales, apoyen las economías locales y cumplan con rigurosos estándares ambientales. Para arquitectos y diseñadores que especifican materiales para edificios con certificación LEED o clientes preocupados por la sostenibilidad, la certificación FSC proporciona documentación de abastecimiento responsable, un requisito cada vez mayor en proyectos institucionales y comerciales de alto perfil.
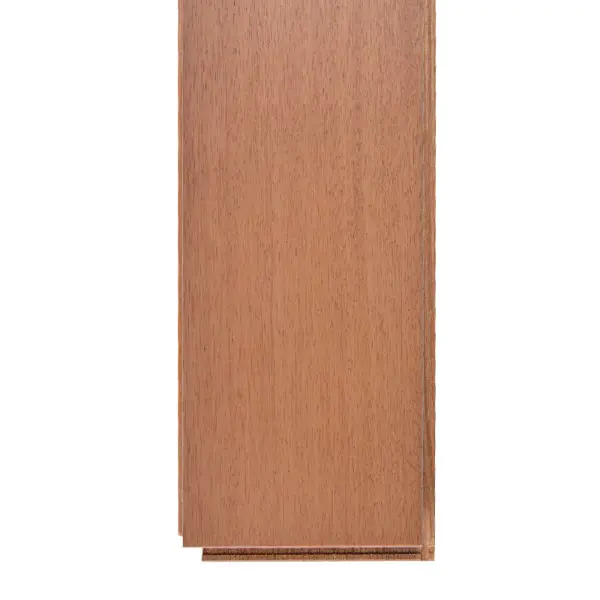
Lo que diferencia a una fábrica profesional de pisos de madera maciza de operaciones más pequeñas radica en la infraestructura, la disciplina del proceso y el rigor del control de calidad. El camino desde el bosque hasta el producto terminado abarca múltiples etapas especializadas, cada una de las cuales es crítica para el desempeño final.
La excelencia en la fabricación comienza antes de que comience la molienda. Las operaciones premium mantienen relaciones con proveedores de troncos selectivos que comprenden los requisitos de calidad. Los troncos entrantes se someten a una inspección visual: consistencia del color, carácter del grano y evaluación de defectos. Los troncos con excesivos nudos, grietas (grietas en la superficie) o inconsistencia de color se desvían a aplicaciones de menor calidad o procesamiento de biomasa.
Esta vigilancia inicial resulta esencial. Un solo registro mal clasificado que ingresa a una producción de alto grado puede comprometer la consistencia de un lote completo. Los principales fabricantes rechazan entre el 15 y el 25 por ciento del inventario ofrecido y aceptan sólo material que cumple con especificaciones estrictas. Esta selectividad impulsa los costos unitarios pero garantiza que los productos terminados mantengan tolerancias estrictas de color y carácter.
Después del descortezado y el aserrado tosco, la madera ingresa a hornos industriales de gran capacidad donde la migración del contenido de humedad se produce en condiciones controladas. Este paso transforma la madera de un estado "verde" (recién talado, con alto contenido de humedad) a un estado dimensionalmente estable adecuado para el mecanizado de precisión.
Los hornos profesionales emplean monitoreo de humedad y temperatura en tiempo real, con sistemas informáticos que ajustan los parámetros continuamente. El programa de secado (progresión de temperatura, curvas de humedad, fases de acondicionamiento) abarca de 10 a 15 días dependiendo del espesor y la especie. Las características del nogal negro exigen un manejo cuidadoso; Los programas de secado agresivos causan marcas y deformaciones, mientras que los programas lentos extienden los plazos de producción y bloquean el capital en el inventario.
El punto final objetivo sigue siendo constante: contenido de humedad del 8 al 10 por ciento, medido mediante pasadores en el horno y verificado in situ con medidores portátiles. Este rango garantiza que el piso llegue a los lugares de trabajo con un riesgo mínimo de movimiento posterior a la instalación, suponiendo que la humedad del lugar de trabajo permanezca dentro de los parámetros normales de la envolvente del edificio (35 a 55 por ciento de humedad relativa).
Una vez que la madera sale de los hornos con el contenido de humedad objetivo, ingresa al departamento de molienda. Las instalaciones modernas emplean sistemas de múltiples hojas controlados por CNC que alcanzan tolerancias de más o menos 0,05 milímetros, una precisión comparable a la de los equipos para trabajar metales.
Estos sistemas ejecutan múltiples operaciones en secuencia: cepillado frontal hasta el espesor final, unión de bordes hasta el ancho, recorte de extremos hasta longitudes precisas, corte machihembrado (si corresponde al diseño del producto) y preparación de la superficie. Los sistemas automatizados reducen los costos de mano de obra, mejoran la consistencia y minimizan el desperdicio en comparación con el procesamiento manual.
Los puntos de control de calidad ocurren entre las operaciones principales. Las medidas de espesor y ancho se registran para cada tablero o muestra de lote. Continúan las verificaciones puntuales del contenido de humedad: se deben tener en cuenta los pisos que se secan más durante el fresado, con posibles ajustes a los objetivos para garantizar la consistencia del producto final.
Después del fresado, los tablones pasan a las áreas de tratamiento superficial. Dependiendo de las especificaciones del producto, los tratamientos pueden incluir:
Cada proceso de tratamiento requiere controles ambientales: manejo del polvo para el lijado, ventilación con solventes para tintes, estabilización del clima para aplicaciones de recubrimiento. Las instalaciones modernas incorporan sistemas de circuito cerrado que capturan el aserrín para obtener energía de biomasa, cumpliendo con las regulaciones ambientales y recuperando el valor de los residuos.
Antes del embalaje, los tablones terminados se someten a una rigurosa inspección. Los inspectores de calidad o los sistemas de visión automatizados evalúan:
Los tablones se clasifican en categorías de grados (Select, ABC, Character, etc.) según los estándares de apariencia. El material de subrasante se separa para productos de nivel inferior o aplicaciones industriales. Esta separación garantiza que los clientes que compren pisos de calidad Select reciban productos genuinamente premium, no un inventario degradado.
Los fabricantes premium mantienen hojas de especificaciones detalladas que documentan los parámetros exactos del producto. La siguiente tabla ilustra las gamas típicas de suelos macizos de nogal negro:
| Parámetro | Especificación | Método de prueba |
|---|---|---|
| Tolerancia de espesor | Más 0,0 a menos 0,05 pulgadas | Calibrador digital, muestreo aleatorio. |
| Tolerancia de ancho | Más 0,5 a menos 0,0 milímetros | Verificación de bordes CNC |
| Contenido de humedad (objetivo) | 8 a 10 por ciento | Medidor de humedad sin clavija |
| Dureza Janka (Nogal Negro) | 1010 a 1100 | Prueba estándar ASTM D1037 |
| Tolerancia de ahuecamiento/deformación | Menos de 1/32 de pulgada por 12 pulgadas | Medición de borde recto |
| Emisión de formaldehído | Cumple con E0 (menos de 0,5 mg/l) | Método de cámara según ISO 12460-1 |
Los fabricantes profesionales operan bajo sistemas de gestión de calidad reconocidos internacionalmente. Los esquemas de certificación brindan verificación por parte de terceros de que los procesos producen consistentemente productos conformes.
La certificación medioambiental E0 representa el estándar de emisiones más estricto a nivel mundial. Los productos que cumplen con E0 contienen emisiones de formaldehído inferiores a 0,5 miligramos por litro, aproximadamente un 90 por ciento menos que la madera contrachapada convencional o los materiales compuestos. Para los arquitectos que especifican pisos en entornos sensibles (hospitales, escuelas, unidades residenciales para poblaciones vulnerables), la certificación E0 proporciona una garantía mensurable de protección de la calidad del aire interior.
El cumplimiento de CARB (Junta de Recursos del Aire de California) garantiza que los productos cumplan con las regulaciones de la costa oeste de EE. UU., adoptadas cada vez más como un estándar de facto para la construcción en América del Norte. La marca CE indica la conformidad con las directivas de salud y seguridad de la Unión Europea, esencial para proyectos en Europa o empresas que buscan acceso al mercado internacional.
La certificación FSC (Forest Stewardship Council) documenta que la madera procede de bosques gestionados de forma responsable. La cadena de certificación rastrea el material desde el bosque hasta el producto terminado, evitando la mezcla con fuentes no certificadas. Para los diseñadores y desarrolladores comprometidos con la responsabilidad ambiental, la documentación FSC satisface los requisitos de crédito LEED y los compromisos de sostenibilidad del cliente.
La certificación ISO 9001 demuestra la implementación de procesos documentados, auditorías periódicas y protocolos de mejora continua. ISO 14001 cubre la gestión ambiental: consumo de energía, reducción de desechos, control de emisiones y cumplimiento normativo. Estos sistemas proporcionan disciplina estructural, asegurando que la calidad no dependa de trabajadores individuales sino de procedimientos sistemáticos.
Los principales fabricantes contratan laboratorios de pruebas independientes para verificar las afirmaciones de rendimiento del producto. Las pruebas comunes incluyen:
Los informes de prueba proporcionan datos objetivos a los que los contratistas y arquitectos pueden consultar al responder las preguntas de los clientes sobre el rendimiento del producto y el impacto ambiental.
Si bien las líneas de productos estándar abordan la mayoría de las aplicaciones comerciales y residenciales, los fabricantes distinguidos mantienen la capacidad para soluciones personalizadas. Esta flexibilidad distingue a las operaciones profesionales de las productoras de productos básicos.
Los anchos, largos y espesores de los tablones se pueden ajustar dentro de las limitaciones de fabricación. Los formatos de tablones anchos (de 6 a 9 pulgadas) exigen un posicionamiento premium, creando una presencia visual espectacular en grandes áreas abiertas. Los tablones estrechos (de 2 a 3 pulgadas) se adaptan a interiores tradicionales o de transición. Las longitudes personalizadas minimizan el desperdicio en espacios lineales o abordan patrones de diseño específicos.
Más allá de las superficies lisas estándar, los fabricantes pueden ejecutar:
Los sistemas machihembrados se pueden modificar para la funcionalidad de bloqueo con clic, lo que facilita una instalación más rápida y reduce los costos de mano de obra. Los fabricantes mantienen herramientas para múltiples perfiles de bloqueo, acomodándose a diferentes metodologías de instalación y preferencias de los contratistas.
Para distribuidores, minoristas y desarrolladores residenciales que buscan productos de marca sin fabricación interna, los servicios OEM permiten la personalización de especificaciones y empaques manteniendo la consistencia y la calidad. Los pisos de marca privada permiten a las marcas crear líneas de productos distintivas mientras aprovechan la capacidad de fabricación profesional.
Seleccionar un socio fabricante requiere confianza en una disponibilidad constante y entregas a tiempo. Las instalaciones profesionales mantienen capacidad de producción documentada, sistemas de inventario y redes logísticas que sirven como infraestructura fundamental.
Los principales fabricantes operan instalaciones capaces de producir 2.400.000 metros cuadrados al año, suficiente para dar cabida a grandes proyectos residenciales de unidades múltiples, construcciones comerciales o compromisos de distribución importantes. Esta escala proporciona economías que reducen los costos unitarios y al mismo tiempo mantienen los estándares de calidad artesanal en los procesos de producción.
Los productos en stock normalmente se envían entre 15 y 20 días después de la confirmación del pedido, lo que se adapta a la programación estándar del proyecto. Los pedidos personalizados (verificación de especificaciones, pruebas de combinación de colores, programación de producción) generalmente requieren de 25 a 35 días. Para proyectos urgentes, las opciones de programación acelerada pueden adaptarse a cronogramas comprimidos, sujetos a la disponibilidad de capacidad de producción.
Los fabricantes profesionales mantienen un inventario estratégico de calidades y acabados populares, lo que respalda la disponibilidad inmediata para pedidos pequeños y medianos. Los proyectos más grandes se benefician de series de producción dedicadas, lo que garantiza un procesamiento por lotes y un control de calidad consistentes en toda la cantidad del pedido.
Los pisos de madera maciza requieren un embalaje protector para evitar daños durante el transporte. Las operaciones profesionales emplean contenedores con clima controlado, seguridad cuidadosa de la carga y protocolos de control de daños. Los pedidos de exportación reciben la documentación adecuada y cumplen con las regulaciones de envío internacional, lo que garantiza un despacho de aduana sin problemas y una llegada puntual.
La excelencia en la fabricación se extiende más allá de las puertas de la fábrica. Los productores profesionales reconocen que su responsabilidad incluye guiar el manejo, el almacenamiento y la instalación adecuados para garantizar que la calidad lograda en fábrica se traduzca en un rendimiento a largo plazo en los edificios.
Antes de la instalación, el piso debe aclimatarse a las condiciones ambientales del lugar de trabajo durante 48 a 72 horas. Esto permite que el contenido de humedad de la madera se equilibre con los niveles de humedad del edificio. Los pisos entregados en condiciones de fábrica controladas (8 a 10 por ciento de contenido de humedad) en edificios mantenidos con diferente humedad cambiarán gradualmente para adaptarse a las condiciones ambientales, un proceso que ocurre de manera más elegante cuando los materiales permanecen sin abrir en espacios con clima controlado en lugar de mediante un ajuste rápido en el campo.
Los pisos de madera maciza no se pueden instalar sobre sistemas de calefacción por piso radiante; La combinación de fuentes de calor integradas y propiedades higroscópicas de la madera crea ciclos excesivos de expansión-contracción que degradan el rendimiento. Por el contrario, la madera maciza prospera sobre contrapisos de madera convencionales, sustratos de ingeniería y losas de concreto adecuadamente preparadas y tratadas con barreras contra la humedad.
Las técnicas tradicionales de clavado frontal o secreto siguen siendo apropiadas para la madera maciza. Los sistemas modernos de bloqueo de clic permiten una instalación flotante, lo que reduce los requisitos de mano de obra y permite su extracción o reubicación. Cada método conlleva distintas ventajas y limitaciones, y requiere conocimiento del contratista para adaptar la técnica de instalación a las condiciones específicas del proyecto y las expectativas de mantenimiento a largo plazo.
Una ventaja fundamental de la madera maciza sobre las alternativas compuestas o de ingeniería radica en el potencial de repintado. La madera maciza de calidad normalmente permite de tres a cinco ciclos de lijado y acabado a lo largo de su vida útil. Esta capacidad transforma los pisos de un consumible de 20 a 25 años en un activo de 50 a 100 años, capaz de renovarse y adaptarse a las preferencias de diseño cambiantes. Esta longevidad, amortizada durante décadas, justifica la inversión inicial en primas en relación con las alternativas disponibles.
El siguiente diagrama ilustra el flujo de trabajo de fabricación completo, destacando los puntos de control críticos y las puertas del proceso:
Los consumidores modernos y los compradores institucionales examinan cada vez más el impacto ambiental en las cadenas de suministro. Los fabricantes profesionales de pisos de madera maciza reconocen que la sostenibilidad representa una ventaja competitiva, no una carga de cumplimiento.
La fabricación de madera maciza genera aserrín, recortes y desechos de procesamiento. Las instalaciones líderes capturan el 95 por ciento o más de este material para un uso beneficioso: generación de energía a través de calderas de biomasa, producción de mantillo o aplicaciones especializadas. Este enfoque de circuito cerrado reduce las contribuciones a los vertederos y al mismo tiempo recupera el valor económico de los subproductos.
Los hornos industriales y los equipos de procesamiento consumen una cantidad considerable de energía y agua. Las operaciones eficientes emplean motores de velocidad variable, iluminación LED en todas las instalaciones y horarios optimizados del horno que minimizan la energía por pie tablar. El agua utilizada en el procesamiento se recircula cuando es posible o se trata antes de su descarga para cumplir con las regulaciones ambientales.
La certificación FSC garantiza que la madera proviene de bosques gestionados según rigurosos estándares ambientales, sociales y económicos. Los bosques certificados mantienen la biodiversidad, respetan los derechos indígenas y apoyan las economías locales. Para proyectos que requieren credibilidad ambiental (edificios con certificación LEED, clientes conscientes de la sostenibilidad, adquisiciones institucionales), la documentación del FSC proporciona verificación por parte de terceros del abastecimiento responsable.
Un material para pisos que dura de 50 a 100 años (y que se puede renovar varias veces sin reemplazarlo) tiene un impacto ambiental en su ciclo de vida dramáticamente menor que las alternativas desechables que requieren reemplazo cada 15 a 20 años. Esta longevidad representa quizás el beneficio ambiental más significativo de la madera maciza genuina, ya que amortiza los costos de extracción, transporte y procesamiento del material a lo largo de una generación humana y no de un solo consumidor.
El nogal negro americano suele tener una puntuación de entre 1010 y 1100 en la escala de dureza de Janka. Esto lo posiciona como moderadamente duro: más duro que el fresno (1320) o el nogal americano (1820) cuando se hace referencia a especies más densas, pero más suave que el roble blanco (1360) o algunas maderas duras tropicales. Para aplicaciones residenciales, la dureza del nogal negro proporciona una excelente resistencia a las abolladuras y al desgaste diario, al mismo tiempo que sigue siendo viable para acabado, instalación y eventual repintado. Su densidad moderada también significa que se mecaniza más fácilmente que las especies más densas, lo que favorece la fabricación de precisión.
No. No se recomienda la instalación de pisos de madera maciza sobre sistemas de calefacción radiante. El calor del suelo radiante crea fluctuaciones de temperatura en la superficie de la madera, provocando tasas diferenciales de expansión y contracción que superan los ciclos ambientales normales. Esta tensión puede provocar ahuecamientos, deformaciones, espacios entre las tablas y fallas en el acabado. Si se desea calefacción radiante, se debe considerar madera dura o materiales alternativos diseñados específicamente para compatibilidad radiante. Los pisos de madera maciza funcionan mejor que los subsuelos convencionales sin fuentes de calor integradas.
La madera maciza de calidad generalmente permite de tres a cinco ciclos de acabado, según el grosor de la tabla y la profundidad del acabado de la superficie. Cada ciclo de lijado elimina aproximadamente 1/32 de pulgada de material; con un espesor típico de 3/4 de pulgada y una profundidad de acabado de 1/8 de pulgada, son factibles de tres a cinco ciclos de acabado antes de alcanzar las limitaciones del sustrato. Esta capacidad de reacabado distingue a la madera maciza como un activo multigeneracional: los pisos instalados hoy se pueden renovar en incrementos de 20 años sin reemplazo, y pueden durar un siglo o más.
Los estándares de clasificación comunes para el nogal macizo incluyen grados Select, ABC y Character. Los tablones de calidad selecta muestran un color uniforme y marcas de carácter mínimas, lo que atrae a los diseñadores que buscan consistencia visual y estética contemporánea. El grado ABC incluye una modesta variación de color y pequeñas características naturales, lo que ofrece más interés visual y, a menudo, exige precios más bajos. El grado de carácter abarca la expresión completa de la madera (variación sustancial de color, nudos, irregularidades de la veta) creando apariencias dramáticas y rústicas. Cada grado tiene distintas intenciones de diseño; La selección debe alinearse con los objetivos estéticos interiores y las preferencias del cliente en lugar de asumir un grado superior a los demás.
El producto en stock estándar normalmente se envía en un plazo de 15 a 20 días. Los pedidos personalizados que requieren confirmación de especificaciones, pruebas de combinación de colores o tiradas de producción dedicadas generalmente requieren de 25 a 35 días. El cronograma depende de la complejidad del pedido, la programación de producción y las pruebas o aprobaciones requeridas. Para proyectos urgentes, la programación acelerada puede estar disponible sujeta a limitaciones de capacidad de producción. Confirmar las expectativas de tiempo de entrega en el momento de realizar el pedido evita retrasos en el proyecto.
El cumplimiento de CARB (Junta de Recursos del Aire de California) aborda las emisiones de formaldehído dentro de los límites reglamentarios, centrándose principalmente en productos de madera compuesta utilizados en la construcción residencial vendidos en California. La certificación ambiental E0 representa el estándar global más estricto para las emisiones de formaldehído, generalmente entre uno y dos por ciento de los umbrales de CARB. La certificación E0 es más restrictiva y demuestra un desempeño ambiental superior, lo que la convierte en el estándar preferido para clientes preocupados por la salud o aplicaciones sensibles como hospitales y escuelas. Los productos que cumplen con E0 exceden automáticamente los requisitos de CARB.
Antes de la instalación, la madera maciza debe aclimatarse a las condiciones del lugar de trabajo durante 48 a 72 horas en paquetes sin abrir. Esto permite que el contenido de humedad de la madera se equilibre con la humedad ambiental. Las condiciones ideales de instalación oscilan entre 60 y 80 grados Fahrenheit con una humedad relativa del 35 al 55 por ciento. Estas condiciones deben mantenerse a largo plazo para un rendimiento óptimo; Los cambios extremos de temperatura o la humedad sostenida fuera de estos rangos pueden inducir expansión, contracción, ahuecamiento y espacios. Los contratistas deben verificar que los sistemas HVAC estén operativos y que se hayan establecido controles ambientales antes de que comience la instalación.
El hormigón contiene humedad residual del curado y absorción capilar continua del suelo. El contacto directo entre la madera maciza y el hormigón promueve la migración de humedad hacia la madera, provocando ahuecamiento e inestabilidad dimensional. Los instaladores profesionales emplean barreras contra la humedad (láminas de polietileno o contrapiso sintético) entre el concreto y la madera maciza. Algunos instaladores aplican selladores adicionales a las superficies de concreto para minimizar la transmisión de humedad. Siempre verifique el contenido de humedad de los contrapisos de concreto (cloruro de calcio o pruebas in situ) antes de la instalación; La humedad del concreto no debe exceder del 3 al 4 por ciento de contenido de humedad equivalente para una instalación segura de madera sólida.
Los acabados aplicados en fábrica (generalmente poliuretano, recubrimientos curados con luz ultravioleta o uretanos a base de agua) brindan un espesor de película constante, condiciones de aplicación controladas y una durabilidad acelerada en comparación con los acabados aplicados en el sitio. Los pisos sin terminar (en bruto) ofrecen flexibilidad para la selección de tintes en el lugar de trabajo y acabados personalizados, pero requieren aplicación en el sitio, tiempo de secado y restricciones de tráfico posteriores a la instalación. Los acabados de fábrica permiten una finalización más rápida del proyecto y reducen el polvo y los olores del sitio. Las opciones sin terminar brindan personalización pero exigen una secuencia de instalación cuidadosa y control ambiental. La selección depende del cronograma del proyecto, los objetivos estéticos y las capacidades del contratista.
El mantenimiento regular incluye pasar la aspiradora o trapear en seco de manera rutinaria para eliminar el polvo abrasivo y la arena que rayan los acabados. Trapee con un trapeador húmedo (no mojado) cuando sea necesario usando limpiadores para pisos de madera con pH neutro. Minimice la exposición al agua y evite la humedad estancada, que provoca ventosas y manchas. Utilice almohadillas de fieltro debajo de las patas de los muebles para evitar marcas. Los tratamientos para ventanas con protección UV previenen el blanqueamiento inducido por el sol y los cambios desiguales de color con el tiempo. Aborde los derrames inmediatamente para evitar daños al acabado. Evite peligros comunes: los zapatos de tacón alto crean puntos de tensión concentrados y los agentes de limpieza agresivos degradan los acabados. Con un mantenimiento adecuado, los pisos de madera maciza de calidad requieren un acabado solo después de 15 a 20 años de uso residencial típico, a pesar del tránsito peatonal diario.
Ofrecemos a los clientes productos sostenibles y ecológicos
Soluciones y servicios de ingeniería de madera.
Elija DEIF para obtener la combinación perfecta de
Rendimiento y estética.
